Wiertła do metalu: HSS czy kobaltowe? Jak wiercić stal i stal nierdzewną
W stali konstrukcyjnej poradzi sobie zwykłe wiertło HSS. W stali nierdzewnej to samo wiertło po kilku otworach przestaje ciąć, a materiał zaczyna się „szklić”. Różnica nie leży w sile, tylko w gatunku wiertła, obrotach i chłodzeniu.
HSS czy kobaltowe — czym się różnią
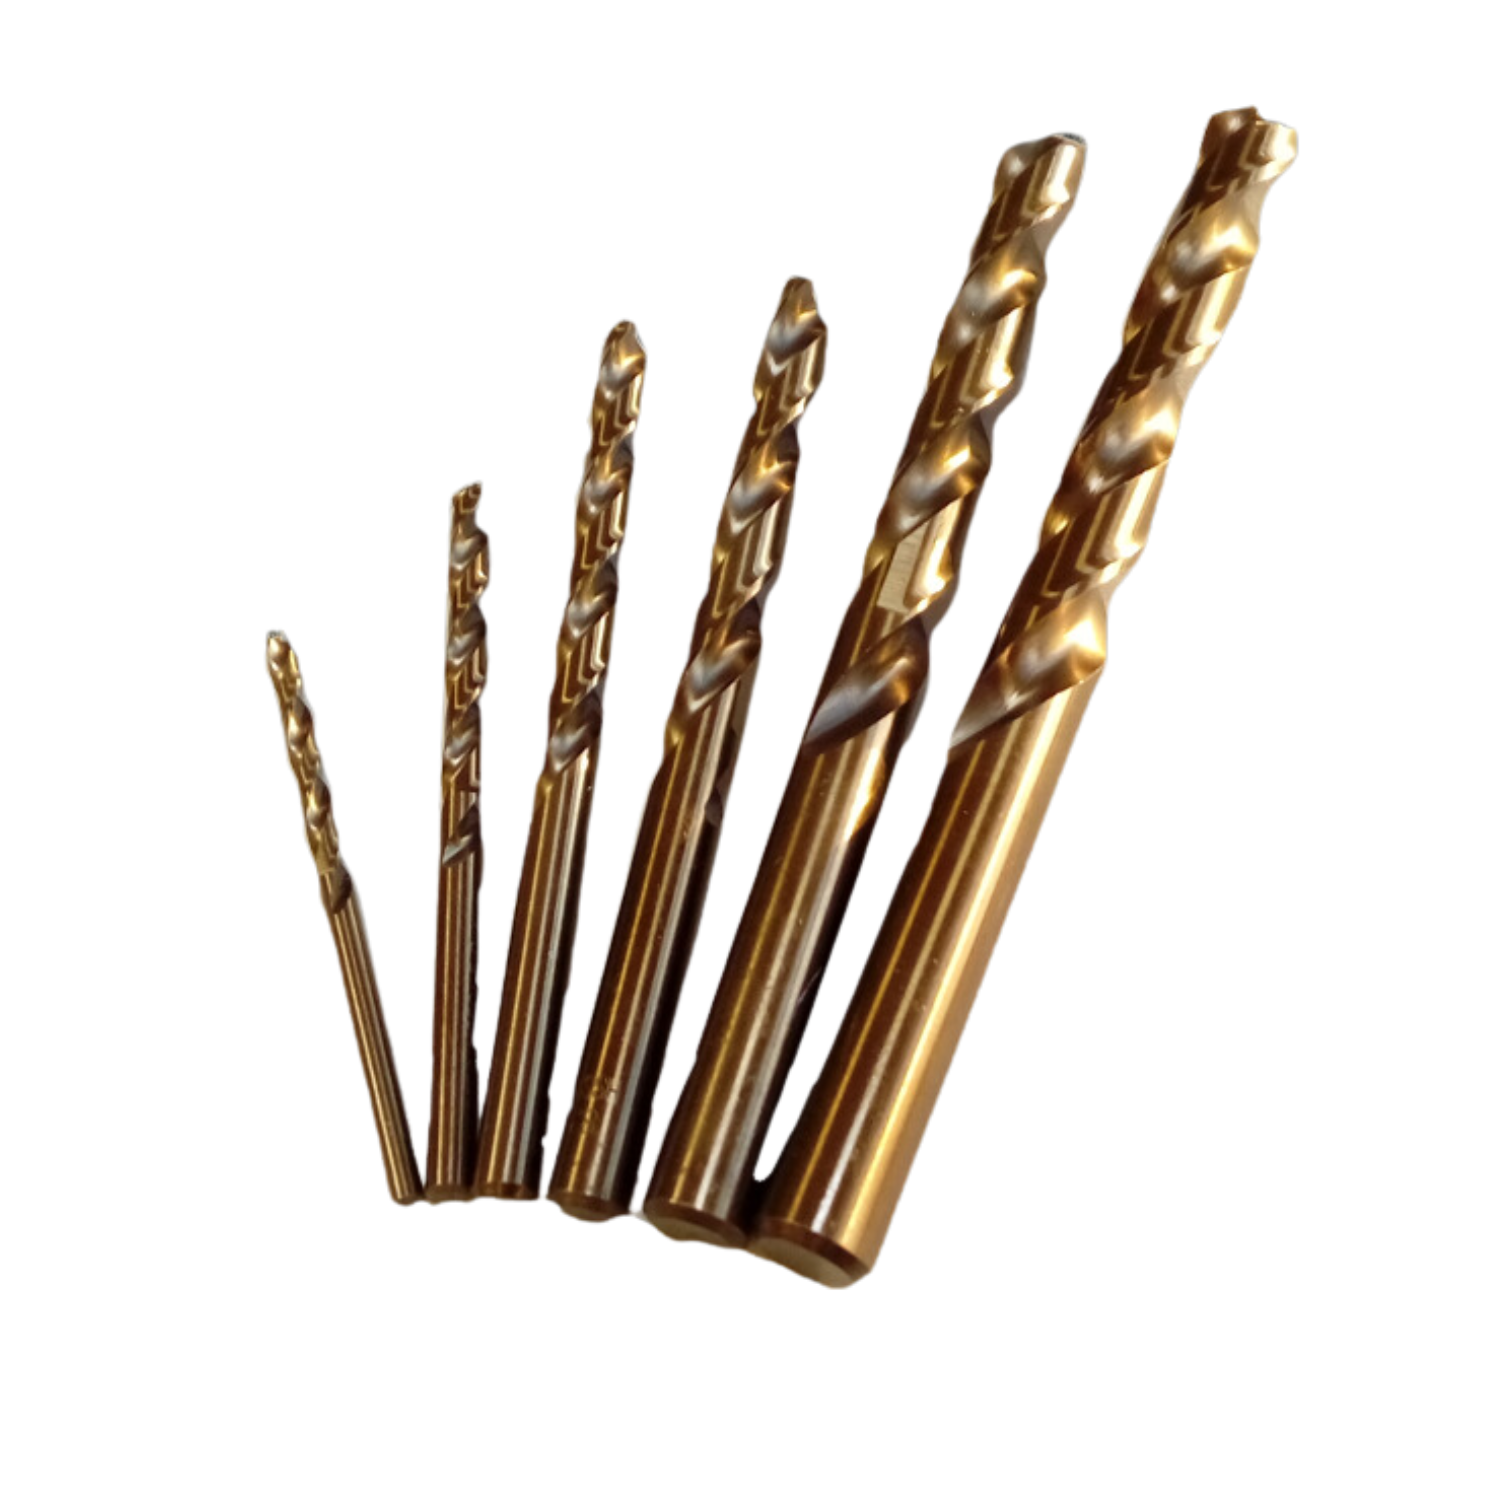
- HSS (stal szybkotnąca) — do stali konstrukcyjnej, żeliwa, aluminium, miedzi i tworzyw. Tańsze, wystarcza do większości prac montażowych. W ofercie: wiertła HSS GOLD 1–16 mm.
- HSS-Co (kobaltowe, M35) — stal szybkotnąca z dodatkiem kobaltu, która dłużej trzyma twardość w wysokiej temperaturze. Do stali nierdzewnej, kwasoodpornej i stali stopowych. W ofercie: wiertła kobaltowe 2–16 mm.
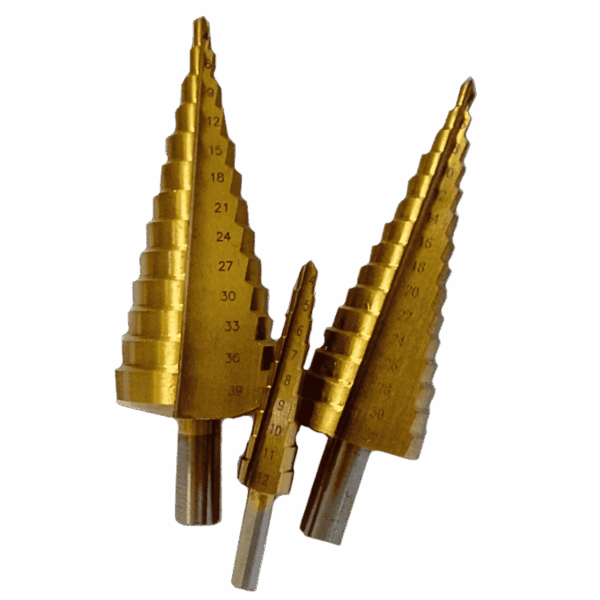
- Wiertło stopniowe — do cienkiej blachy i profili: jeden stożek zastępuje kilka wierteł, a otwór wychodzi okrągły i bez zadziorów.
Jakie obroty
Obroty zależą od średnicy: im większe wiertło, tym wolniej. Orientacyjnie, dla wierteł HSS:
| Materiał | Obroty (obr./min, w przybliżeniu) |
|---|---|
| Stal konstrukcyjna | ok. 8000 ÷ średnica w mm (np. 8 mm → ok. 1000) |
| Stal nierdzewna (wiertło kobaltowe) | ok. 3500 ÷ średnica w mm (np. 8 mm → ok. 450) |
| Aluminium | 2–3 razy szybciej niż stal |
To punkt wyjścia, nie norma — jeśli wiertło piszczy albo wióry sinieją, zwolnij.
Wiercenie krok po kroku
- Napunktuj środek punktakiem — wiertło nie zjedzie po gładkiej powierzchni.
- Przy otworach powyżej ok. 8 mm wywierć najpierw otwór pilotowy (3–4 mm). Duże wiertło idzie wtedy równo i z mniejszym naciskiem.
- Chłodź olejem lub emulsją do wiercenia — wydłuża to życie wiertła wielokrotnie, szczególnie w nierdzewce.
- Dociskaj równo i stale. W stali nierdzewnej wiertło musi cały czas ciąć: gdy tylko „pociera”, materiał się utwardza i dalej już nie pójdzie.
- Zwolnij przy wyjściu, żeby wiertło nie zakleszczyło się w blasze.
Najczęstsze błędy
- Zwykłe HSS w stali nierdzewnej — wiertło tępi się po jednym otworze.
- Za wysokie obroty przy dużych średnicach — przegrzane, przebarwione ostrze.
- Wiercenie bez chłodzenia i bez nacisku — utwardzona powierzchnia otworu.
- Duże wiertło od razu, bez otworu pilotowego — bicie i owalny otwór.
Najczęstsze pytania
Czym wiercić w stali nierdzewnej?
Wiertłem kobaltowym HSS-Co (M35), na niskich obrotach, z równym naciskiem i chłodzeniem. Zwykłe HSS szybko się stępi.
Czy wiertłem kobaltowym można wiercić zwykłą stal?
Tak, i wytrzyma dłużej niż HSS. W stali konstrukcyjnej to jednak zwykle nadmiar — HSS wystarczy i jest tańsze.
Jak wiercić duże otwory w blasze?
Cienką blachę najlepiej wiertłem stopniowym. W grubszej stali wywierć otwór pilotowy, a potem docelowy, na niższych obrotach.
Dlaczego wiertło piszczy i nie tnie?
Najczęściej za wysokie obroty, za mały nacisk albo stępione ostrze. Zwolnij, dociśnij równo i użyj chłodziwa.
Nie wiesz, co wybrać? Zadzwoń: +48 570 700 777 albo napisz przez formularz zapytania — dobierzemy narzędzie do Twojej roboty.
Narzędzia z tego poradnika
-
Wiertło stopniowe 4-39mm
Symbol: TLSD0439
Cena katalogowa 121,77 zł z VAT 99,00 zł netto dostępny · wys. 24 h
Pierwszy dowiesz się o nowościach i promocjach
Nowe narzędzia, krótkie promocje i końcówki serii wysyłamy najpierw do subskrybentów, zanim pojawią się na stronie.